

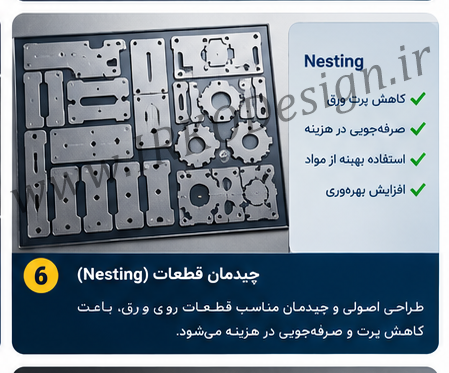
طراحی مناسب قطعه پیش از ارسال فایل برای برش لیزر، تأثیر مستقیمی بر کیفیت لبه، دقت ابعادی، زمان تولید و هزینه نهایی دارد. در این مقاله چند نکته عملی برای طراحی قطعات ورقی ارائه میشود تا فایل طراحی از ابتدا برای فرآیند تولید مناسبتر باشد.
1- انتخاب قطر مناسب سوراخ
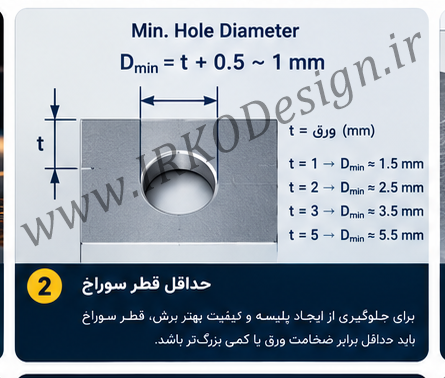
در طراحی اولیه، بهتر است قطر سوراخهای کوچک را با توجه به ضخامت ورق انتخاب کنیم. بهعنوان یک قاعده تجربی، قطر سوراخ بهتر است از ضخامت ورق کوچکتر نباشد:
d_min ≈ T
برای مثال، در یک ورق فولادی 3 میلی متری، حداقل قطر سوراخ میتواند 3 میلیمتر باشد و نقطه شروع مناسبی برای قابلیت تولید است. مقدار واقعی به جنس ورق، ضخامت، توان لیزر و شرایط دستگاه بستگی دارد.
2- فاصله سوراخ و ویژگیها از لبه
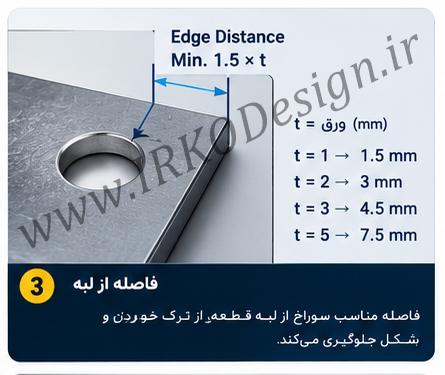
قرار دادن سوراخ یا شیار بیش از حد نزدیک به لبه میتواند باعث کاهش استحکام، تغییر شکل موضعی و افت کیفیت لبه شود. برای طراحی اولیه میتوان از رابطه زیر استفاده کرد:
e ≥ T
T ضخامت ورق است و e فاصله شکل مورد نظر از لبه ورق. برای قطعات سازه ای یا نقاط حساس، فاصله بیشتر حدودا 1.5xT محافظه کارانه تر است
3- عرض پلها و شیارهای باریک
ویژگیهای بسیار باریک در ورقهای ضخیمتر، در زمان برش و جابهجایی آسیبپذیرتر هستند. بهعنوان یک قاعده اولیه، عرض پلهای باقیمانده را در محدودهای حدود 1 تا 1.5 برابر ضخامت ورق بررسی کنید. این مقدار استاندارد قطعی نیست و باید با قابلیت دستگاه و کاربرد قطعه کنترل شود.
4- در نظر گرفتن Kerf در طراحی
Kerf به عرض مادهای گفته میشود که در اثر برش پرتو لیزر از بین میرود. در قطعاتی که فیت دقیق دارند، این موضوع روی ابعاد نهایی اثر میگذارد.
Δ = k / 2
در این رابطه k عرض Kerf و Δ جبران شعاع تقریبی است. اگر جبران Kerf به صورت دستی توسط طراح انجام شود انجام شود باید در هنگام تولید و برش لیزر باید با اپراتور هماهنگی لازم انجام گیرد که به صورت اشتباه این مسئله به صورت مجدد تکرار نشود.
در واقع kerf میتواند هم به صورت دستی توسط طراح و هم به کمک نرم افزارهای مورد استفاده در فرایند CAE انجام گیرد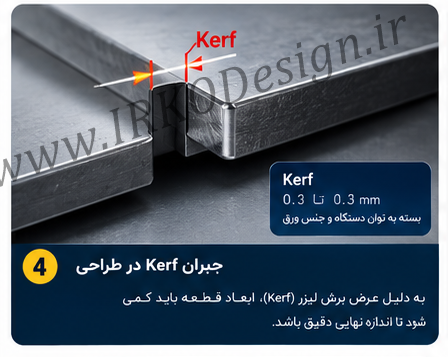
5- گوشههای داخلی و شعاع مناسب
گوشههای داخلی کاملاً تیز میتوانند باعث کاهش سرعت حرکت هد و افزایش تمرکز حرارت شوند. استفاده از شعاع یا فیلت مناسب، علاوه بر کمک به فرآیند برش، در بعضی قطعات باعث کاهش تمرکز تنش نیز میشود. شعاع نهایی باید بر اساس ضخامت، جنس ورق و کاربرد قطعه انتخاب شود.
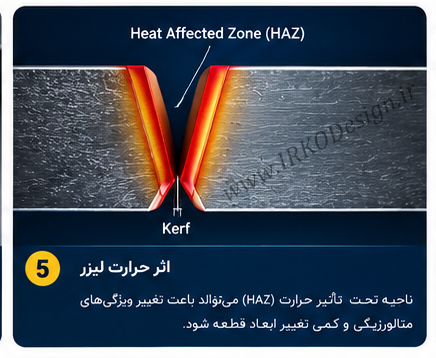
6- اثر حرارت و سرعت برش
توان لیزر، سرعت حرکت، فوکوس و گاز کمکی از عوامل اصلی کیفیت برش هستند. برای درک ساده اثر توان و سرعت، میتوان انرژی تقریبی ورودی در واحد طول را به شکل زیر بیان کرد:
Eₗ = P / v
در این رابطه V سرعت برش و P توان لیزر و EI انرژی تقریبی بر واحد طول است. این رابطه جایگذین تنظیمات واقعی دستگاه نیست اما نشان میدهد که افزایش توان یا کاهش سرعت می تواند انرژی ورودی در واحد طول را افزایش دهد.
7- تلرانس را فقط در نقاط ضروری محدود کنید
اعمال تلرانس بسیار تنگ برای تمام ابعاد، هزینه تولید و کنترل کیفیت را افزایش میدهد. بهتر است تلرانسهای دقیق فقط برای سوراخهای موقعیتدهی، محل نصب قطعات، فیتها و ابعاد عملکردی تعریف شوند. اگر دقت نهایی بیشتری لازم است، مشخص کنید که آیا قطعه پس از لیزرکاری باید ماشینکاری شود یا خیر.
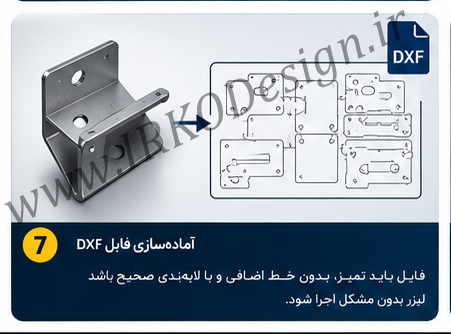
8- آماده سازی فایل DXF جهت تولید:
قبل از ارسال فایل برای برش، این موارد را کنترل کنید:
- واحد و مقیاس صحیح، ترجیحاً میلیمتر
- بسته بودن تمام کانتورهای برش
- حذف خطوط تکراری، اضافی یا رویهمافتاده
- مشخص بودن ابعاد اسمی و تلرانسهای مهم
- مشخص بودن جنس و ضخامت ورق
- مشخص بودن تعداد قطعات و در صورت نیاز جهت ظاهری یا بافت ورق
- مشخص بودن عملیات بعدی مانند خمکاری، جوشکاری، رنگ یا نصب فستنر
جمعبندی
طراحی مناسب برای برش لیزر فقط به معنی قابلبرش بودن قطعه نیست؛ قطعه باید با کیفیت مناسب، دقت قابل قبول، هزینه منطقی و قابلیت مونتاژ مطلوب تولید شود. توجه به قطر سوراخ، فاصله از لبه، ویژگیهای باریک، اثر حرارت و تلرانسها میتواند بسیاری از مشکلات تولید را پیش از ساخت برطرف کند.
در پروژه های دقیق یا تیراژ بالا، بررسی DFM (Design For Manufacturing) و هماهنگی طراحی با توانایی واقعی دستگاه برش توصیه میشود.
در مجموعه ایران کوثر، طراحی از ابتدا با نگاه به تولید انجام میشود.
قابلیت ساخت، برش لیزر، خمکاری، جوشکاری، ماشینکاری، مونتاژ، تلرانسها و هزینه تولید، همگی در فرآیند طراحی بررسی میشوند تا خروجی نهایی، دقیق، قابل ساخت و اقتصادی باشد.
اگر میخواهید با کیفیت و تنوع پروژههای انجامشده آشنا شوید، نمونهکارهای مجموعه ایران کوثر را مشاهده کنید.
منابع
- TRUMPF — Laser Cutting: اطلاعات فنی درباره فرآیند برش لیزر و عوامل مؤثر بر کیفیت.
- Protolabs Network — Sheet Metal Fabrication Design Guide: راهنمای طراحی برای ساخت قطعات ورقی.
- SMS Laser & Fabrication — Laser Cutting Design Rules for Sheet Metal Parts: قواعد عملی طراحی قطعات برای برش لیزر.
- JDL Innovations — Laser Cutting Design Guide: راهنمای طراحی و ملاحظات تولید قطعات لیزری.
وبسایت: WWW.IRKODesign.ir

دیدگاه خود را بنویسید